LOL战绩,英雄联盟战绩,战绩查询,排位赛数据,召唤师查询,对局记录,英雄数据
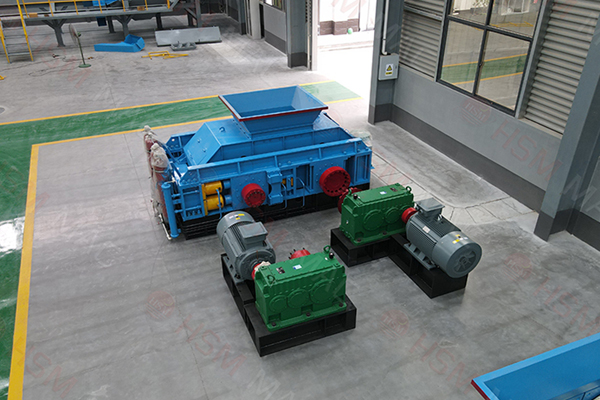
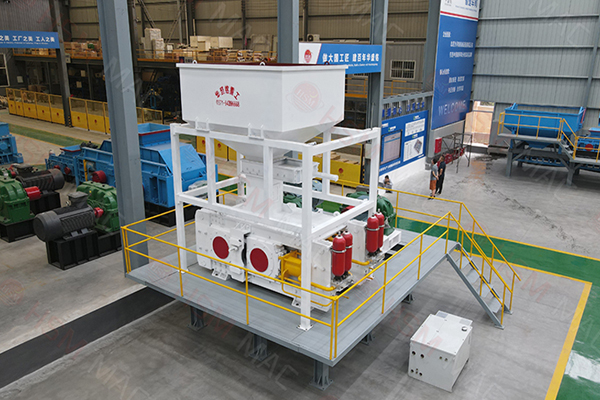
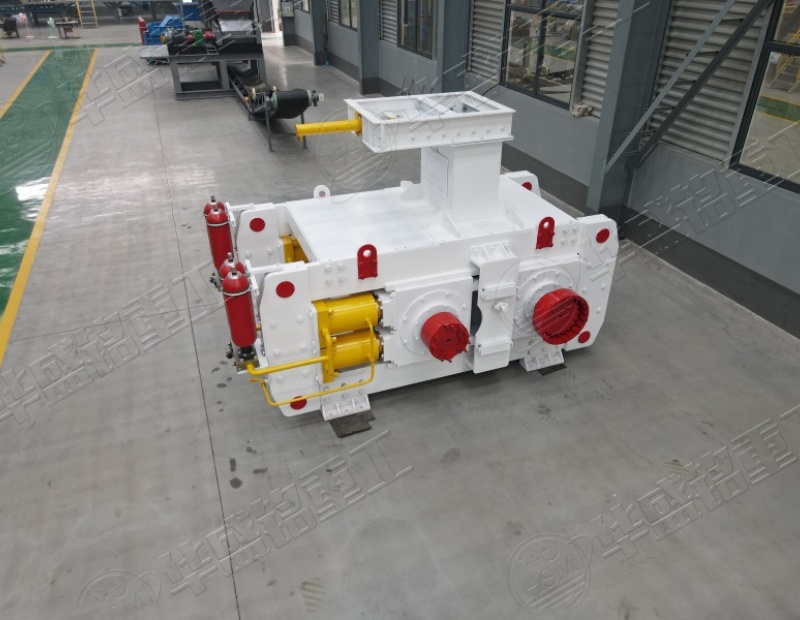
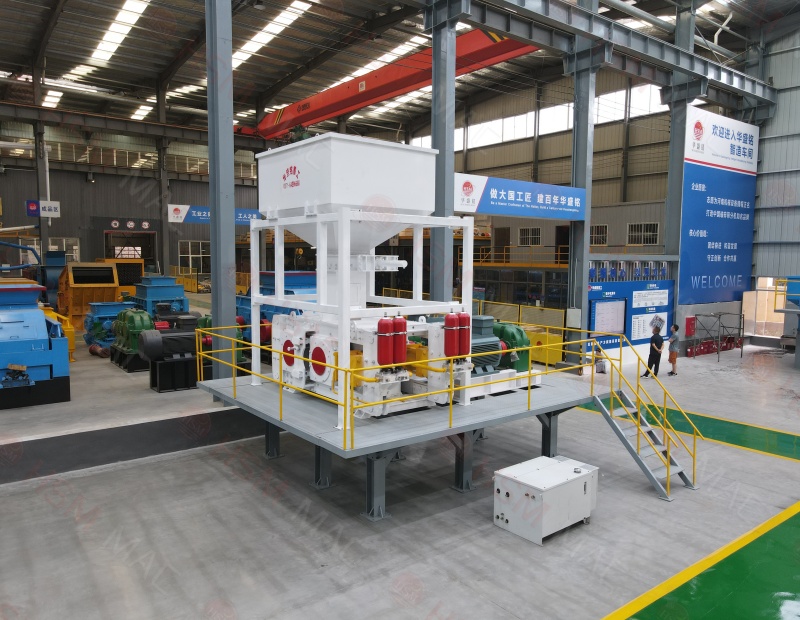
进料预处理是整个流程中容易被低估的环节。炉渣进入破碎机之前,通常需要经过除铁、筛分和必要的杂物清理。尤其是含铁量偏高的炉渣,如果没有预先除铁,金属件进入破碎腔会造成锤头、衬板的非正常磨损,甚至卡死设备。实际操作中,除铁装置的选择要考虑物料层厚度和皮带速度,悬挂式除铁器和滚筒式除铁器的布置位置,最好在工艺设计阶段就确定下来,避免后期加装时改动输送结构。进料粒度也需要做限制,过大块料建议在格筛或颚破段先行分解,否则直接进入反击破或锤破,既降低通过量,也加剧易损件损耗。破碎段的工艺控制,英雄联盟战绩核心在于平衡出料粒形与设备负荷。炉渣破碎多采用反击式破碎机或锤式破碎机,两种设备对物料硬度和含水率的适应范围不同。反击破通过板锤和反击板的反复冲击来整形,成品粒形相对规整,适合对骨料针片状含量有要求的工程;锤破结构简单、维护直接,对含杂物的物料耐受力更强,但粒形控制能力稍弱。实际施工中,如果炉渣中砖块、混凝土块等硬质物比例波动大,建议在破碎段前加装一道筛分或采用两段破碎方案,先粗破再细破。破碎机的间隙调整、转子速度和工作电流监控,这些参数贯穿整个运行周期,不是开机设好就一劳永逸的。
筛分和输送环节决定成品骨料能否被稳定供应。炉渣破碎后进入振动筛分机,筛网层数和孔径组合应根据目标骨料规格来设计。常见的问题是为了追求成品率高,把筛网孔径刻意放大,结果超粒径颗粒混入成品,最终在混凝土拌合或路基施工中暴露质量隐患。输送皮带的设计也要考虑炉渣的磨蚀性,带速不宜过高,落料点需要加装缓冲装置,防止长期冲击造成皮带损伤和物料飞溅。中间料仓的配置则能有效缓冲破碎与筛分之间的节奏差异,避免一台设备停机导致全线停产,这一对局记录条在实际施工中经常被忽视。很多施工问题,追根溯源都是工艺匹配出了问题。一个典型误区是认为设备越多、功率越大,处理效果就一定越好。实际上,炉渣破碎产线的瓶颈通常不在破碎机本身,而在进料均匀性和筛分效率之间的衔接。还有一类常见误区是忽视原料的水分波动。炉渣含水率偏高时,细颗粒容易在筛网表面粘结成团,导致筛分效率下降,不少项目遇到这个问题后第一时间更换筛网,但真正有效的措施往往是在进料端做晾晒或预干燥处理,或是增大筛网振动幅度。
运行维护方面,易损件的管理是长期成本控制的重点。板锤、筛网、衬板都有使用寿命,不能等设备出现明显异常才停机更换。耐磨件的磨损规律跟炉渣的磨蚀性直接相关,同一台设备加工不同来源的炉渣,寿命可能相差数倍。建议在投产初期建立磨损记录,通过定期测量、对比,逐步掌握适合自身原料条件的更换周期。润滑系统的维护同样重要,轴承温度、油位、振动值等日常巡检数据要形成台账,否则高温工况下的连续运行会让设备故障在毫无预兆的情况下集中爆发。回到选购建议,小型移动式产线更适合场地受限、原料量分散的项目,便于在多个工地间转场;大规模固定式产线则适合有稳定炉渣供应、骨料销售渠道明确的加工站点。选型时还应对供应商提出更具体的要求,例如考察其同类工况的案例、易损件的采购成本、售后响应能力。关键的一点是,供应商能否提供从进料口到成品堆场的整套工艺方案,远比其单纯报出一台设备的价格更有参考价值。炉渣破碎设备的价值,最终体现在成品骨料能否持续稳定地满足建筑用途。在投产决策前,结合自身原料特性、场地条件和目标市场,把每一道工序的衔接逻辑理清,再将设备选型建立在工艺方案之上,整个项目才更可能顺利落地。
销售部电话
028-85472916